JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
Gå igenom nästan vilken metallfabrik som helst och du kommer att höra samma konversation. En ny delform anländer, tärningen måste skäras om och pressen står stilla medan alla väntar. Laser blanking-teknik växte fram ur exakt den frustrationen. Istället för att en härdad form träffar ett ark, spårar en fokuserad laserstråle ämnets kontur, efter en bana som är lagrad i programvaran. Ändra ritningen, ändra programmet, och nästa tomma visas i minuter snarare än veckor. För tillverkare som arbetar från coil har idén mognat till något större: kompletta linjer som rullas upp, jämnar ut, skär och staplas utan en press någonstans i processen.
Hur Laser Blanking-teknik skiljer sig från Die Blanking
Båda metoderna förvandlar platt material till ett format ämne. Fysiken kan dock knappast vara mer annorlunda, och den skillnaden formar varje beslut som följer.
Ett stansverktyg är ett precisionsskärverktyg byggt för en kontur. Den är snabb, den är repeterbar och när den väl är igång är kostnaden per del mycket låg. Vad den inte kan göra är att ändra uppfattning. Varje ny geometri innebär nya verktyg, ny testtid och en ny omgång pressjustering. På långvariga program med stabil design är den handeln fortfarande vettig.
Laserblanking fungerar tvärtom. Det finns inget verktyg att bygga, bara ett skärprogram att ladda. Ingenjörer kan växla mellan en aluminiumpanel och en höghållfast stålkonsol inom samma skift, och prototyper kan köras på samma utrustning som tillverkningsdelar. Avvägningarna är också olika: genomströmningen beror på skärlängd snarare än slaghastighet, och materialtjockleken blir en verklig begränsning snarare än en detalj.
- Verktygskostnaden skiftar från en stans per del till ett program per del.
- Byte mäts i minuter, inte veckor.
- Kantkvalitet beror på fokus, gas och hastighet snarare än stansavstånd.
- Mycket höga volymer gynnar fortfarande en välbyggd form.
Inuti en spolematad laserblankeringslinje
De flesta laserblankningar i produktionen idag är inte platt ark som matas för hand. Det börjar med en spole och utrustningen som omger lasern gör det mesta av jobbet.
Spolehantering, utjämning och matning
En spole av stål eller aluminium anländer tätt lindad och bär påkänningar som låses in från rullning. Att mata det materialet rakt in i en laser skulle vara ett misstag. En spolmatad laserblanklinje börjar därför med en decoiler, passerar remsan genom en precisionsutjämnare och lämnar den först därefter till skärstationen. Utjämnaren gör mer än att platta ytan. Det släpper på inre spänningar så att remsan förblir platt efter kapning, vilket är viktigt eftersom ett ämne som tappar ur form efter att balken har passerat inte kan fixas senare.
Skärhuvudet, häckning och materialutbyte
Laserhuvudet rör sig ovanför remsan medan materialet indexerar eller rör sig kontinuerligt genom skärzonen. Eftersom strålen följer ett program snarare än en formkontur, kan ämnen sättas tätt mot varandra. Det är därifrån en stor del av besparingarna kommer. Traditionell flatbäddslaserblankning börjar vanligtvis med rektangulära ämnen, som kan lämna ungefär 2,4 tum av skrot på varje sida innan ämnet ens skärs. Spolmatad kapsel tar bort mycket av det avfallet och låter samma spole producera mer färdiga delar.
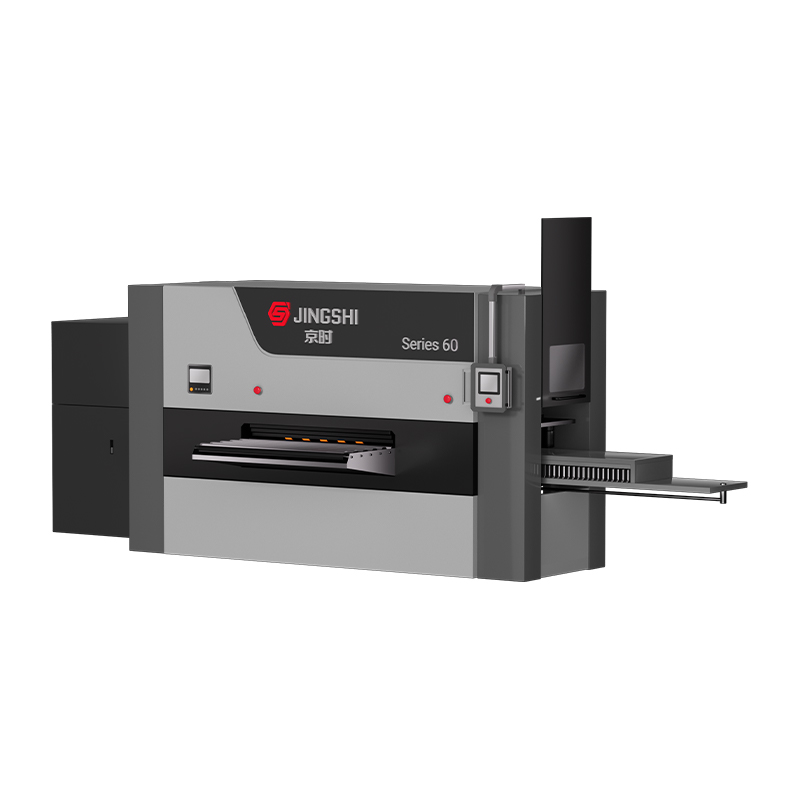
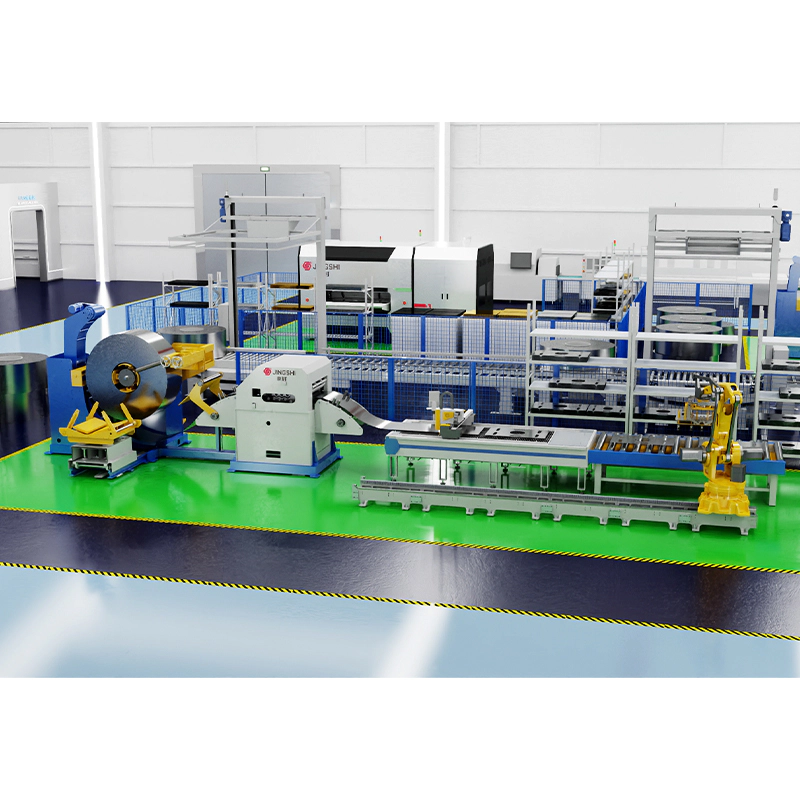 Coil-Fed Decoiling Leveling Laser Blanking Line Integrerat spolmatat system kombinerar avspolning, precisionsnivellering, servomatning, laserskärning och automatisk stapling för att förvandla kapslade spolplaner till färdiga ämnen. Visa produkt →
Stapling och delhantering
Efter kapning separeras ämnen och staplas, ofta med en robot eller en portal som lyfter dem bort från linjen. Skelettskrot lindas eller hackas och skickas till återvinning. Ju jämnare denna ände av linjen går, desto mer översätts laserns hastighet till uteffekt.
Varför utjämningskvalitet avgör tom noggrannhet
Om vi kunde ge ett råd till alla som specificerar den här typen av utrustning, skulle det vara detta: spendera lika mycket tid på utjämning som du lägger på lasern. En vågig remsa ändrar avståndet mellan munstycket och materialet från det ena ögonblicket till det andra, och skärhuvudet får aldrig det stabila fokalavstånd det behöver. Resultatet är inkonsekvent skärbredd, slagg på undersidan och kanter som varierar från ena änden av spolen till den andra.
Reststress är det tystare problemet. Om den inte tas bort före skärning, omfördelar den sig själv i samma ögonblick som konturen är klar, och ett ämne som mätte perfekt platt på bordet krullar sig så fort det lyfts. Nedströmsformning eller svetsning bekämpar sedan ett fel som introducerades uppströms. Hydrauliska utjämningsmaskiner med exakt kontrollerad rullpenetrering hanterar detta steg på rätt sätt, och skillnaden visar sig i det färdiga ämnets planhet snarare än i något specifikationsblad.
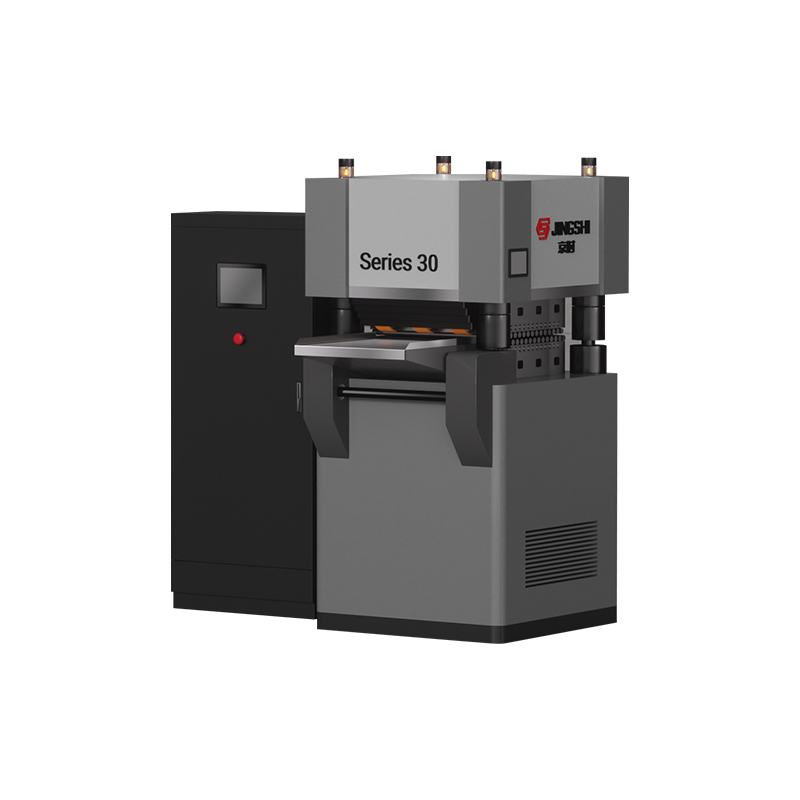
 JingShi 50-serien fyra kolumn hydraulisk precisionsnivelleringsmaskin Hydraulisk precisionsutjämnare tar bort inre spänningar och skevheter från medeltjocka plåtar, och stöder plattare ämnen före laserskärning eller nedströmsformning. Visa produkt →
Material och tjocklek: Vad strålen hanterar bra
Laserblanking är bekväm med mjukt stål, höghållfast låglegerat stål, rostfritt och aluminium. Tjocklek är där förväntningarna behöver justeras. Tunna och medelstora mått skär snabbt och rent, medan tyngre plåt saktar ner processen och driver ekonomin tillbaka mot mekaniska metoder. Tabellen nedan är en grov guide till hur de tre vanliga tillvägagångssätten jämförs.
| Aspekt | Dö blankning | Flatbädd lasersläckning | Spolematad lasersläckning |
|---|---|---|---|
| Verktyg per del | Dedikerad tärning | Inga | Inga |
| Formförändring | Ny die och prova | Nytt program | Nytt program |
| Materialutbyte | Bra på kapslade formlayouter | Nedre, rektangulära ämnen | Hög, tät häckning |
| Kantskick | Klippad kant | Rengör laserkanten | Rengör laserkanten |
| Genomströmning | Mycket hög | Måttlig | Hög på tunn till medium gauge |
| Bäst passform | Långa, stabila program | Låg volym, platt ark | Flexibel spoltillverkning |
Där laserblankeringsteknik passar i verklig produktion
I praktiken vinner tekniken sin plats där formerna förändras snabbare än vad verktygsbudgetar tillåter. Fordonsleverantörer använder det för karosspaneler, strukturella fästen och värmesköldar, där en enda plattform kan dela flera tomma varianter - ett mönster som vi ofta ser i tillverkning av bil- och motorcykeldelar . Elskåpstillverkare, tillverkare av hisskomponenter och tillverkare av apparater står inför samma press: många artikelnummer, måttliga volymer och lite tålamod för verktygens ledtider.
Tyngre industrier har sin egen version av frågan. När både plåttjockleken och planhetstoleransen stiger, är en tjockplåtsutjämningsmaskin som arbetar framför skärstationen vanligtvis en mer förnuftig investering än att trycka lasern utanför dess bekväma räckvidd.
Beyond Blanking: The Rest of the Line
En blanklinje är sällan den enda utrustningen som en anläggning behöver. Många tillverkare kombinerar den med en längdskuren linje för klippta rektangulära delar, eller med en kombinerad avspolnings-, utjämnings- och stansningslinje där formning följer efter kapning. Dessa konfigurationer är värda att förstå innan ett köpbeslut, och vi har skrivit en mer detaljerad titt på spolmatad laserblankning och hur en linje sätts ihop .
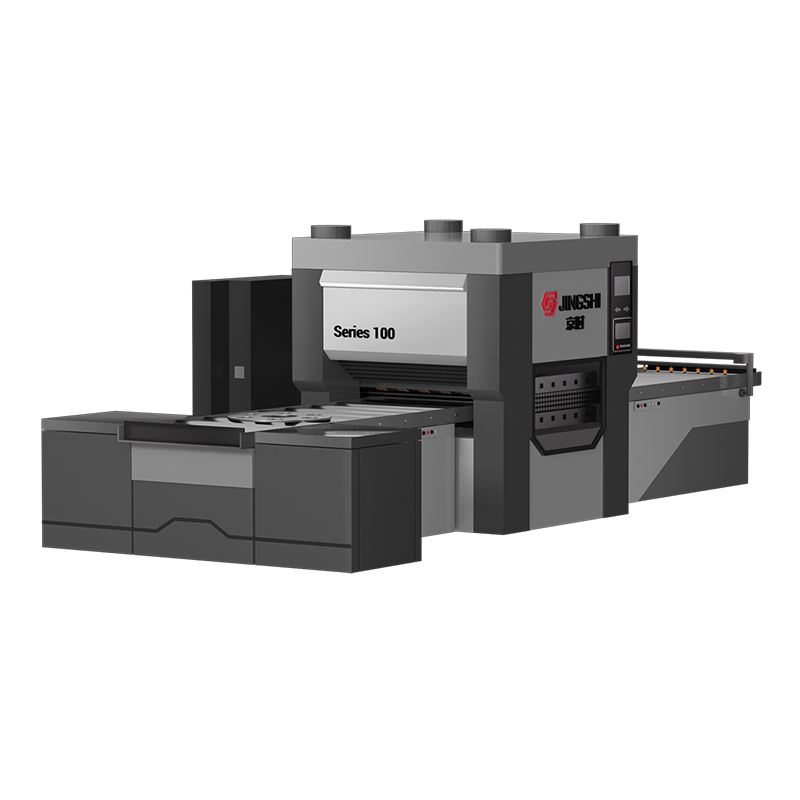
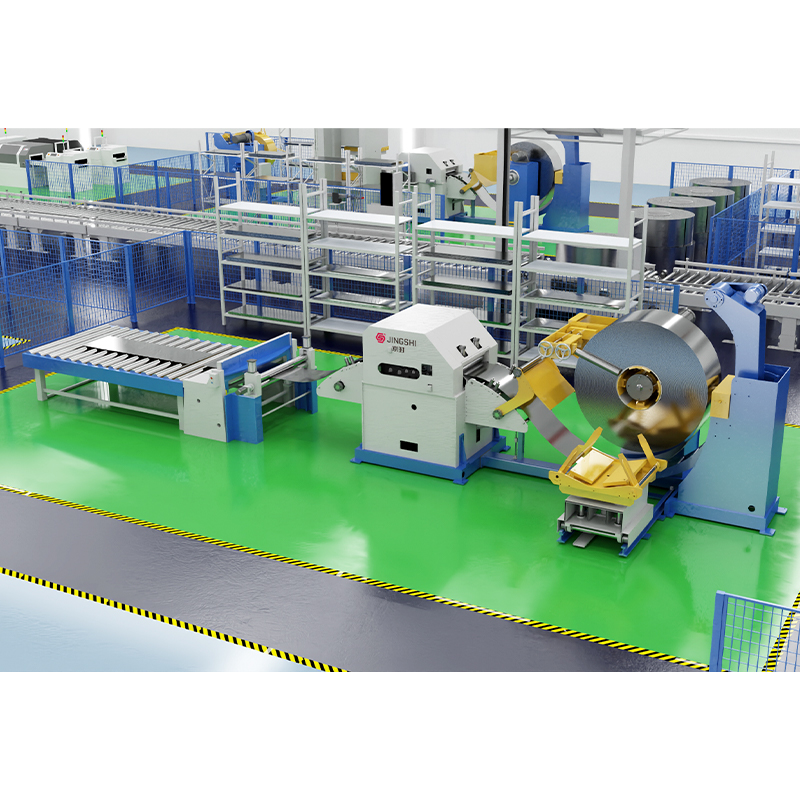 Högprecisionsavspolningsriktare matare skär-till-längd linje Automatiserad CTL-linje kombinerar upprullning, precisionsutjämning, servomatning och höghastighetsklippning för exakt produktion av aluminium och rostfritt stål. Visa produkt →
Frågor att ställa innan du binder dig
- Vilken planhet kräver min produkt egentligen? Nivelleringsspecifikationerna ska följa delen, inte maskinbroschyren.
- Vilket är det tjockaste materialet jag realistiskt sett kommer att köra under de kommande fem åren?
- Hur många artikelnummer ändras per år? Den siffran, mer än volymen, avgör om flexibilitet lönar sig.
- Klarar linan mina spolebredder, vikter och innerdiametrar utan extra hantering?
- Vad händer med skrot och färdiga ämnen i slutet av raden?
- Hur kommer utrustningen att testas före leverans – med mitt material eller med ett standardprov?
Den sista punkten förtjänar att betonas. Planhet och skärkvalitet är lättast att bedöma på det material du faktiskt kör. Att testa varje maskin med avseende på plan planhet, belastningsbeteende och buller innan den lämnar fabriken är en vana som vi anser inte är förhandlingsbar, eftersom en linje som bara presterar bra på demolager inte riktigt har bevisats.
Laserblanking-teknik är inte en ersättning för varje press och form i en anläggning. Det är ett annat svar på ett specifikt problem: hur man gör ämnen snabbt när formen hela tiden förändras och verktygsbudgeten inte sträcker sig. När utjämningssteget är konstruerat på rätt sätt och linjen är konfigurerad runt ditt riktiga material, dyker resultaten upp där de spelar roll – plattare ämnen, mindre skrot och ett produktionsschema som inte längre väntar på en tärning.