JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
En laserblanklinje är en av de investeringar som ser enkel ut på ett offertblad och blir mer intressant för varje dag den körs. Istället för att stapla ark för hand, ladda en press och betala för en stans varje gång en kontur ändras, drar linjen material direkt från en spole, plattar till det och skär färdiga ämnen med en laser som aldrig behöver slipas om. För växter som lever med blandade partier och frekventa modellbyten visar sig den skillnaden under den första produktionsmånaden.
Vi designar och bygger utjämnings- och spolbearbetningsutrustning, så samma praktiska frågor når oss om och om igen: vad finns egentligen inne i linjen, var kommer ämneskvaliteten ifrån, och när är detta fel maskin att köpa? Nedan går vi igenom dessa frågor i den ordning de brukar dyka upp på ett projektmöte.
Vad är en laserblank linje?
En laserblanklinje är ett spolmatat produktionssystem som förvandlar bandmaterial till färdiga platta ämnen med hjälp av en laser istället för en pressform. Spolen lindas upp, nivelleras och matas som en kontinuerlig remsa till en skärstation, där ett eller flera laserhuvuden spårar detaljkonturen. Skrotskelettet separeras, hackas och transporteras bort, medan färdiga ämnen staplas automatiskt vid utgången.
Kärnan i konceptet är att tärningen nu är ett program. Att byta från en del till en annan innebär att man laddar en ny häckfil, inte drar ut en stanssats ur en press. Den enda skillnaden omformar hur en anläggning schemalägger små och medelstora partier.
Eftersom skärstationen inte behöver tonnaget från en mekanisk press, installeras laserblankningslinjer normalt ovan jord. Det finns ingen pressgrop och inget speciellt grundarbete, så linjen kan sitta inne i en vanlig logistikbyggnad och läggas om senare med mycket mindre smärta.
Typiska material inkluderar mjukt stål, höghållfasta och avancerade höghållfasta stål och aluminium i en rad olika tjocklekar. Processen passar fordonskonstruktioner och karossdelar, apparatpaneler, hisskomponenter, elektriska kapslingar och andra platta delar där konturflexibilitet betyder mer än obearbetade slag per minut. Om du vill ha en djupare steg-för-steg titt på processen, skrev vårt team en bakgrundstext om spolmatad lasersläckning som täcker fördelarna och installationsbesluten bakom det.
Inne i linjen, steg för steg
Varje lasersläckningslinje är en kedja av stationer, och var och en kan skapa eller bryta noggrannheten hos stationen bakom den. En typisk konfiguration körs i denna ordning:
- Decoiler med spolvagn, dorn och hydraulisk expansion, betalar ut material under kontrollerad spänning.
- Skalare och trädare, styr remsan in i linjen utan att markera ytan.
- Precisionsutjämnare, bearbetar remsan genom omväxlande rullböjning för att ta bort spoluppsättning, armborst och inre spänningar.
- Slinga eller ackumulator, som frikopplar kontinuerlig utbetalningshastighet från start-stopp-rytmen för skärning.
- Servomatnings- och mätrullar som placerar remsan inom en bråkdel av en millimeter från den programmerade skärlinjen.
- Laserskärningsstation, med rökutsug, skyddsglas och en slagg- eller skrottransportör under.
- Skrothacker plus stapling eller borttagning av robotdelar vid utgången.
Två av dessa stationer förtjänar mer uppmärksamhet än de brukar få i en specifikationstabell: utjämnaren och matningen. En laser skär vad den ser, så varje våg, vridning eller spänningsmönster som anländer till skärhuvudet blir en dimensionsvariation nedströms.
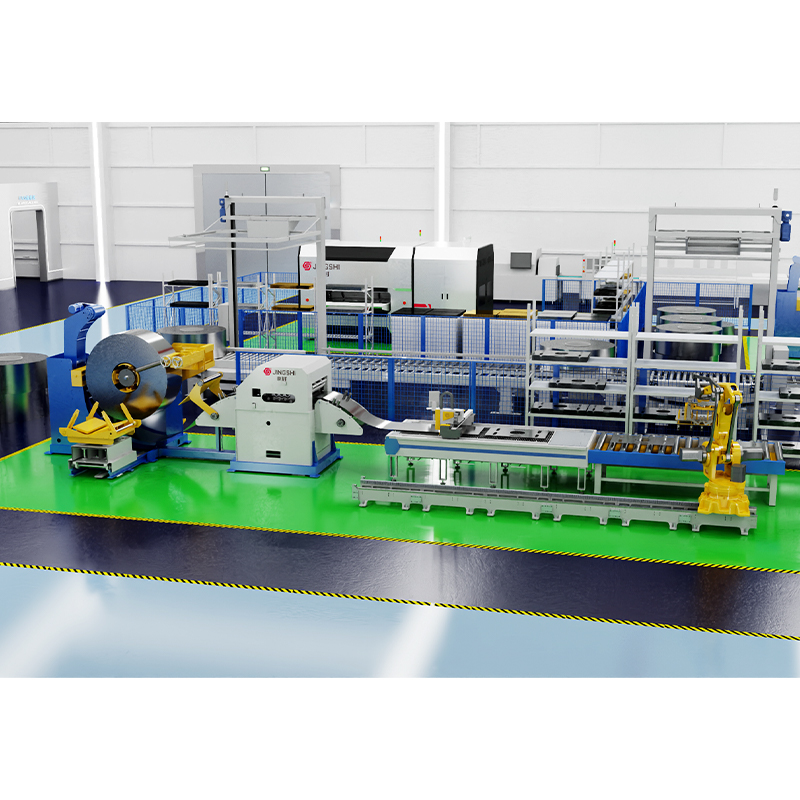 Avspolningsnivellering Laser Blanking Line JingShis integrerade avspolnings-, utjämnings- och lasersläckningslinje eliminerar stansar. Har intelligent kapsling för att öka materialutnyttjandet med 8-15 %. Visa produkt →
Vår avspolnings-, nivellerings- och lasersläckningslinje följer den arkitekturen, som integrerar avspolaren, precisionsnivelleraren, servomatningen och laserskärningsstationen i en kontrollplattform så att hastighet, spänning och skärparametrar förblir samordnade istället för att slåss mot varandra.
Varför platthet och stressavlastning kommer först
Spolen är aldrig platt när den kommer. Den bär spolen från att lindas, armborst från slitsning och ett inlåst stressmönster från rullning. Om dessa defekter når lasern, går tre saker fel på en gång: brännviddsavståndet, förändringar i skärets kvalitet och delar som såg acceptabla ut på sängens vridning eller båge när konturen släpps.
Det är därför precisionsnivellering hör hemma i linjen snarare än uppströms som en separat operation. Omväxlande böjning bortom materialets sträckgräns omfördelar spänningen jämnt genom tjockleken, så att ett ämnessnitt efteråt förblir lika plant som det uppmättes vid utjämningen.
Vi kom till spolbearbetning från hydraulisk nivellering, och den bakgrunden formar hur vi specificerar en blankningslinje. Våra hydrauliska precisionsutjämningsmaskiner går från en kraftig ram i 40-serien och en intelligent plattform med fyra kolumner i 50-serien, genom en 60-seriekonfiguration för tjock plåt, upp till en 80-seriedesign för ultraprecisionsarbete. Samma rullkassettdisciplin, vilket betyder kontrollerad penetration, snabba rullbyten och snäv parallellitet, går över till nivelleringssektionen av en spollinje.
Jämfört med laserblankning, stansblankning och skärning till längd
De flesta projekt jämför minst tre rutter: en presslinje med en dedikerad form, en lasersläckningslinje och en längdskuren linje som producerar rektangulära ark. Avvägningarna ser ut så här:
| Omtanke | Dö blankning | Laser blank linje | Klipp till längd linje |
|---|---|---|---|
| Verktyg | En stans per del | Inga, endast program | Endast bladinställning |
| Byte | Dö förändring, ofta timmar | Protokoll, ny kapslingsfil | Protokoll |
| Konturfrihet | Begränsad av tärningen | Nästan vilken kontur som helst | Raka snitt |
| Materialanvändning | Fast skrotbidrag | Förbättrad genom häckning | Hög för rektanglar |
| Utgång | Högst på långlopp | Stark på blandade partier | Hög för platta lakan |
| Infrastruktur | Pressgrop och tung grund | Installation ovan jord | Installation ovan jord |
Mönstret håller: tärningar vinner på mycket långa serier av en form, en lasersläckningslinje vinner när formerna ändras och skrot måste minimeras, och en klippad linje vinner när delen är en rektangel och volymerna är höga.
När en annan linjekonfiguration passar bättre
Inte varje anläggning behöver en laser i slingan, och att sälja en till en fabrik som skär rektanglar skulle vara dålig teknik. Om dina delar till stor del är rektangulära, levererar en högprecisionsavrullare, plattång och matarlinje spole-till-ark-utmatning med hög hastighet, med lägre investeringar och enklare underhåll.
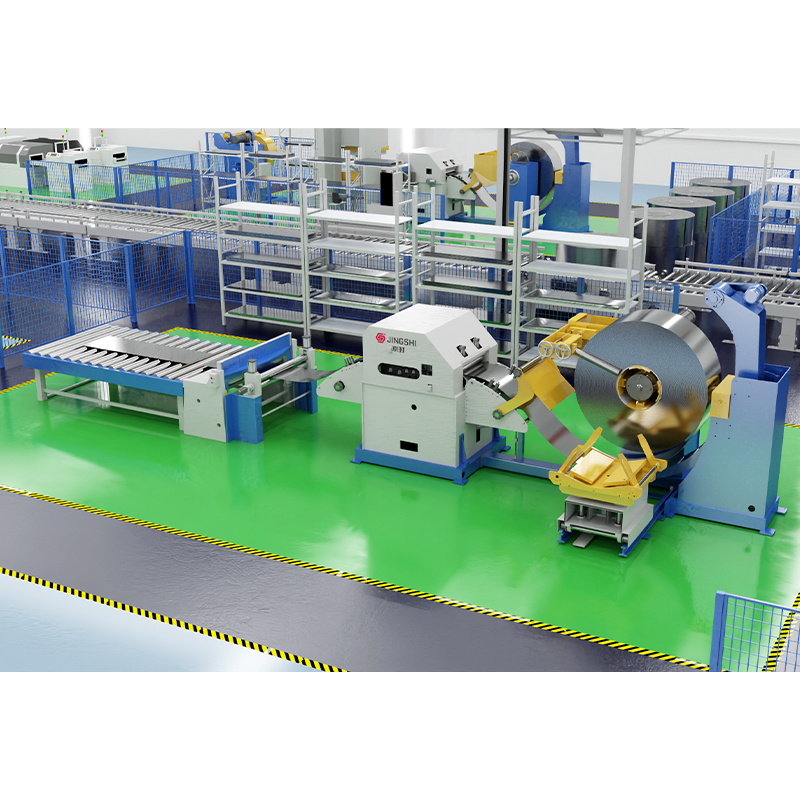 High Precision Decoiler Straightener Feeder & CTL Line Öka effektiviteten med vår automatiska decoiler-riktare matare Cut to Length Line. Med Siemens PLC servomatning för ±0,5 mm noggrannhet. Få en kostnadsfri offert. Visa produkt →
När nästa process är stämpling snarare än platta ämnen, tar en 3-i-1 decoiler, plattång och servomatare bunden direkt till pressen bort den mellanliggande stapeln helt. Rätt svar beror alltid på detaljens geometri, batchmönster och var planhet måste garanteras.
En praktisk urvalschecklista
När du jämför offerter, be om dessa artiklar skriftligen, eftersom de avgör verklig kapacitet mycket mer än rubrikens skärhastighet:
- Spolens bredd, inner- och ytterdiameter och maximal spolevikt som decoilern kan bära.
- Tjockleksområde och materialkvaliteter, inklusive de antaganden om sträckgräns som används i beräkningen.
- Erforderlig planhet efter utjämning, uttryckt i I-enheter eller millimeter per meter.
- Skärtolerans och repeterbarhet över ett helt skift, inte på en enda polerad provbit.
- Laserkraft, skärhuvudets konfiguration och vilka material som faktiskt skars under acceptansen.
- Kapslingsprogramvara, skärning med gemensam linje och hur skrot separeras och tas bort.
- Linjehastighet med acceleration och retardation ingår, plus en realistisk cykeltid per del.
- Staplingsmetod, ämnesvikt och hur delar når nästa process.
- Reservdelslista, intervall för rekonditionering av rullar och möjlighet till fjärrsupport.
Hantera spolar och ämnen runt linjen
En blanklinje fungerar bara så bra som materialflödet runt den. Spiralladdning, borttagning av skelett och förflyttning av staplade ämnen är de uppgifter som tyst förbrukar arbete och skapar skador om de ignoreras under layoutplaneringen.
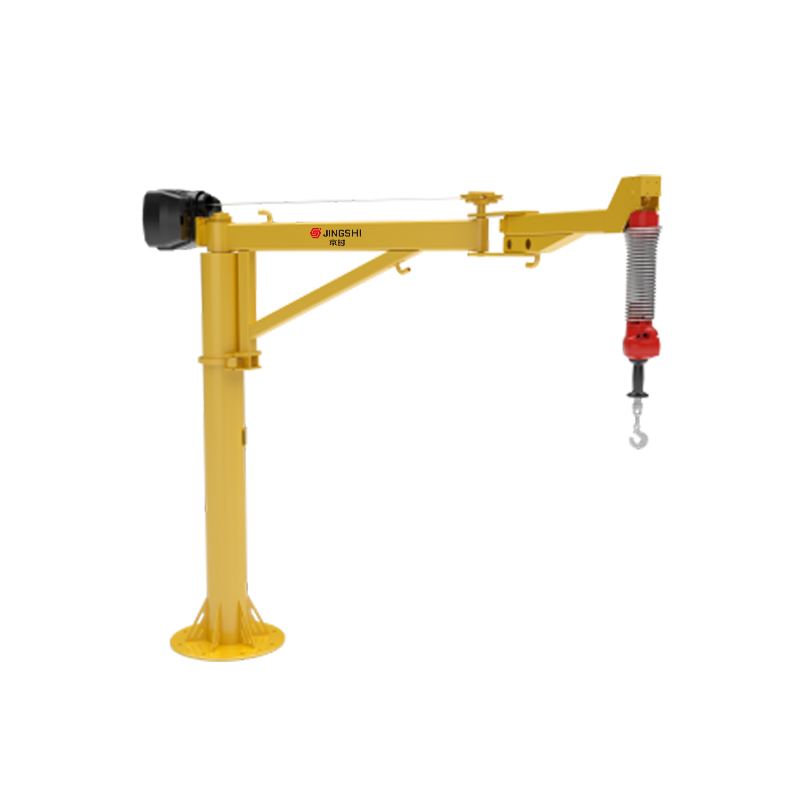
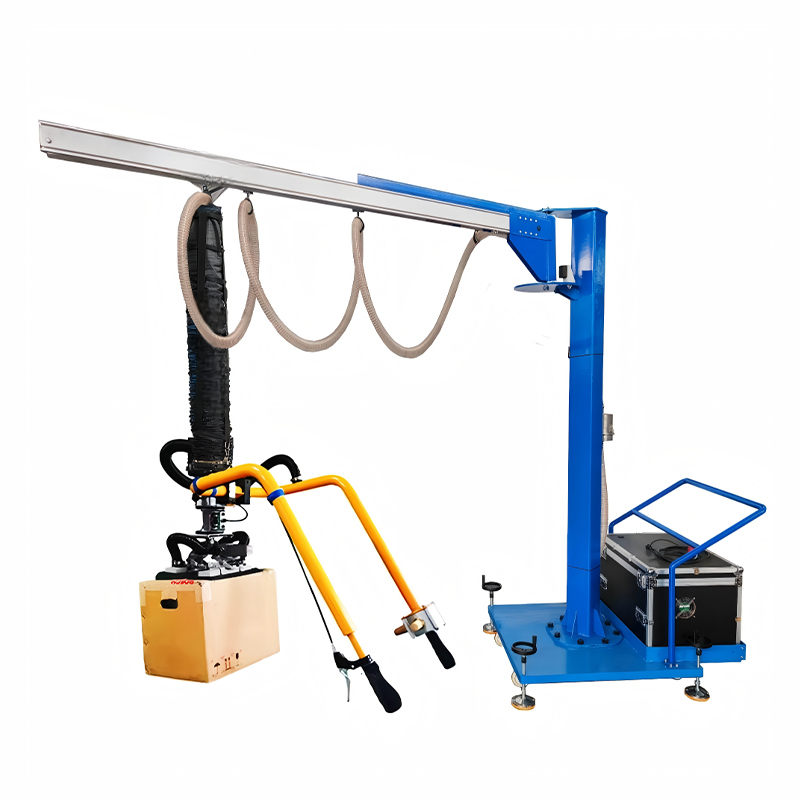
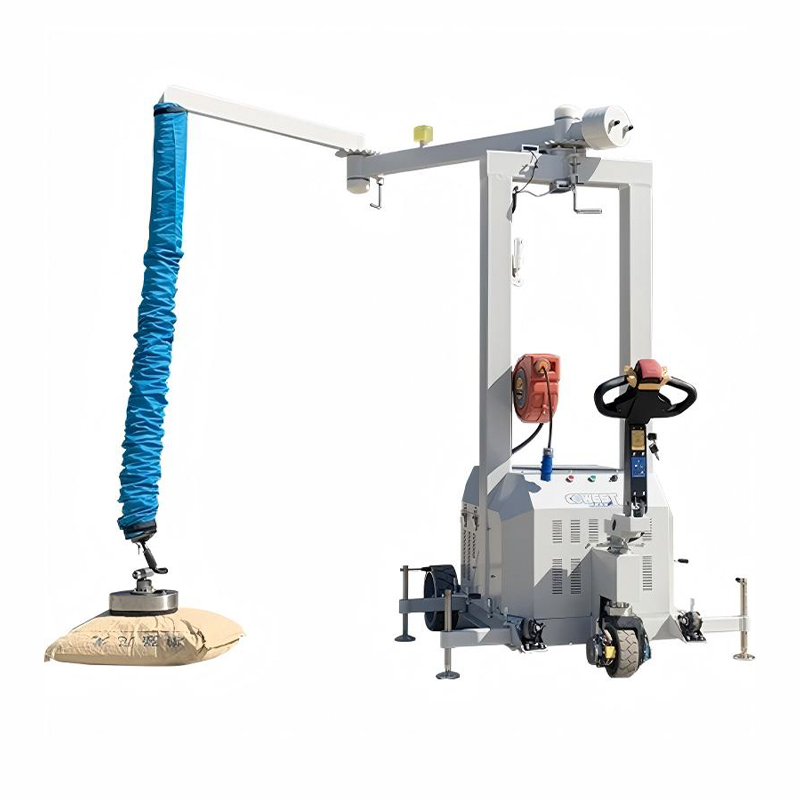
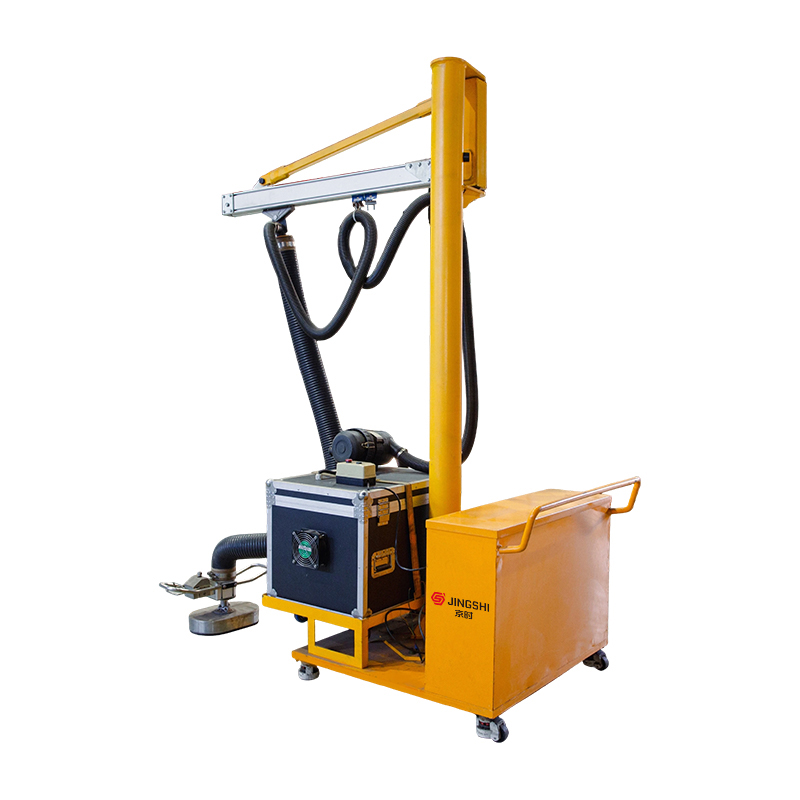 Mobil sugkoppslyftmaskin Att flytta tunga laster mellan flera arbetsstationer bör inte innebära att hela maskininställningen flyttas varje gång. JINGSHI mobila sugkoppslyftmaskin är byggd på... Visa produkt →
En mobil sugkoppslyftmaskin låter till exempel en operatör flytta plåt och ämnen utan att röra ytan, vilket skyddar synliga delar och minskar risken för kantskador. Vakuumlyftare, svängkranar, vikarmskranar och motorstyrda manipulatorer spelar alla samma stödjande roll: att hålla materialet i rörelse medan linan fortsätter att skära.
Att arbeta med en partner som förstår platthet
Suzhou JingShi Intelligent Equipment Co., Ltd. grundades 2016 och bygger hydrauliska precisionsnivelleringsmaskiner och intelligenta spolbehandlingslinjer, tillsammans med hanteringsutrustningen som används runt dem. Vårt team kombinerar mekanisk design, hydraulik och automationskontroll, vilket är precis den kombination som en blanklinje kräver.
Varje maskin monteras och testas i vår 2 557,97 kvadratmeter stora anläggning innan leverans, med kontroller av planhetsnoggrannhet, prestanda under belastning och buller. Vår utrustning betjänar fordonsdelar, precisionsplåt, hisskomponenter, jordbruksmaskiner, sågblad, precisionsstansning, profiltillverkning och elektriska applikationer, industrier där ett platt, spänningsfritt ämne är utgångspunkten för allt nedströms. Du kan se hela vårt utbud av utrustning för precisionsnivellering och spolbehandling när som helst.
En laserblanklinje är inte en maskin du köper för enbart skärhastighet. Det är ett beslut om batchflexibilitet, materialutbyte, golvyta och hur mycket formunderhåll din anläggning vill bära under de kommande tio åren.
Om du utvärderar det beslutet, skicka oss dina materialkvaliteter, tjockleksintervall och en ritning eller två av delarna du tömt. Vi kommer att berätta var nivellering måste specificeras, var lasern vinner sin plats och var en enklare linje ärligt talat skulle göra jobbet bättre.