JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
Metallbearbetningsautomation brukar beskrivas som en robothistoria, men alla som har tillbringat ett helt skift bredvid en spolelinje vet att det bara är hälften av det. Armen i slutet av linjen är sällan problemet. Det verkliga arbetet är att hålla plåten platt, matningen konsekvent och att materialet rör sig säkert från en station till nästa, timme efter timme och skift efter skift.
Sedan 2016 har vårt team i Suzhou designat, byggt och driftsatt hydrauliska precisionsnivelleringsmaskiner, spolnivelleringslinjer och verkstadslyftutrustning för tillverkare inom bildelar, precisionsplåt, hisskomponenter, jordbruksmaskiner, sågblad, precisionsstansning, profilproduktion och elektriska applikationer. Vi är maskinbyggare snarare än mjukvaruleverantörer, och vi ägnar våra dagar åt planhetstoleranser, matningshastigheter och hydrauliska kretsar. Vad som följer är en praktisk bild av var automation inom metallbearbetning verkligen tjänar sitt stöd.
Vad metallbearbetningsautomation verkligen täcker
Det hjälper till att dela upp ämnet i tre lager, eftersom vart och ett misslyckas på ett annat sätt och var och en förkämpas vanligtvis av en annan person inne i fabriken. Att behandla dem som ett enda projekt är där budgetar och förväntningar tenderar att gå fel.
Det första lagret är processkontroll. Programmerbara styrenheter, gränssnitt för mänskliga maskiner, servoventiler och sensorer bestämmer hur mycket kraft en utjämnare applicerar, hur långt en matare förs fram och när linjen stannar. På en precisionsutjämningsmaskin är detta lager det som håller valsposition, mellanrum och tryck repeterbara från den första delen av ett skift till den sista. När den är svag kompenserar operatörerna för hand, och kvaliteten driver med personen som står vid panelen.
Det andra lagret är materialflöde: avspolning, utjämning, matning, skärning och stansning kopplade till en kontinuerlig sekvens. Automatisering här tar bort dubbel hantering, förkortar växlingen och gör produktionen förutsägbar istället för att vara beroende av hur snabbt någon kan ladda nästa ämne.
Det tredje lagret är hantering och lyft, som omfattar allt från att lossa en leverans till att lägga en färdig detalj på en pall. Det är det minst glamorösa lagret och ofta det som avgör om en butik kan köra de hastigheter dess maskiner klarar av.
| Lager | Typisk utrustning | Problem det tar bort |
|---|---|---|
| Processkontroll | PLC, HMI, servoventiler, sensorer | Tryckavvikelse, gissningar, planhetsvariation |
| Materialflöde | Decoiler, leveler, servo feeder, sax, laser | Dubbel hantering, långsam omställning, oförutsägbar effekt |
| Hantering och lyft | Fjärrkranar, vikarmskranar, manipulatorer, vakuumlyftare | Trötthet, ytrepor, lyftskador |
De flesta nedslående automationsprojekt vi ombeds hjälpa till med har inte misslyckats i toppskiktet. De hoppade över en av de andra, och linjen levererade aldrig den kurs den såldes på.
Varför utjämning avgör om resten av linjen fungerar
Inre stress är osynlig tills den når nästa process. En spole som ser acceptabel ut på stativet kan skära en bredare skärfår på en laser, förvränga efter svetsning, fjädra tillbaka i en stämplingsform eller visa vågighet när den är målad. Det är därför automatisering som påskyndar en linje utan att kontrollera planheten helt enkelt producerar skrot snabbare. Platthet är inte kosmetiskt; det är grunden resten av toleranskedjan står på.
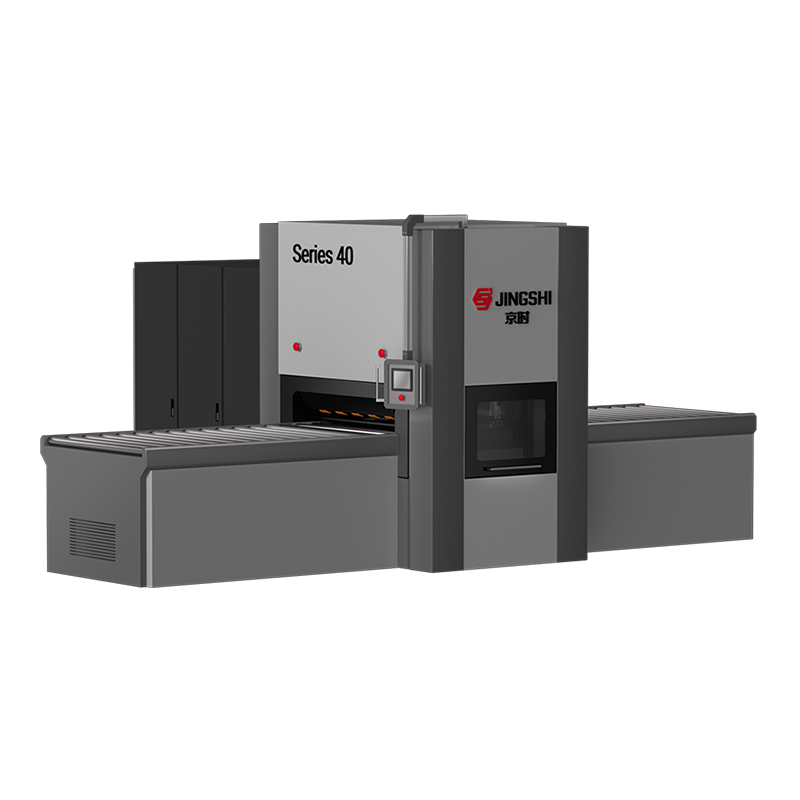
Våra hydrauliska nivelleringsmaskiner är organiserade efter det arbete de förväntas utföra. 40-serien är inriktad på hög precision, 50-serien använder en struktur med fyra kolumner med intelligent precisionskontroll, 60-serien är byggd för tjock plåt och hög genomströmning, och 80-serien siktar på ultraprecision på tung plåt. Namnet speglar hur vi tänker kring urval: materialtjocklek, delvikt och planhetsspecifikationen driver valet långt innan priset gör det.
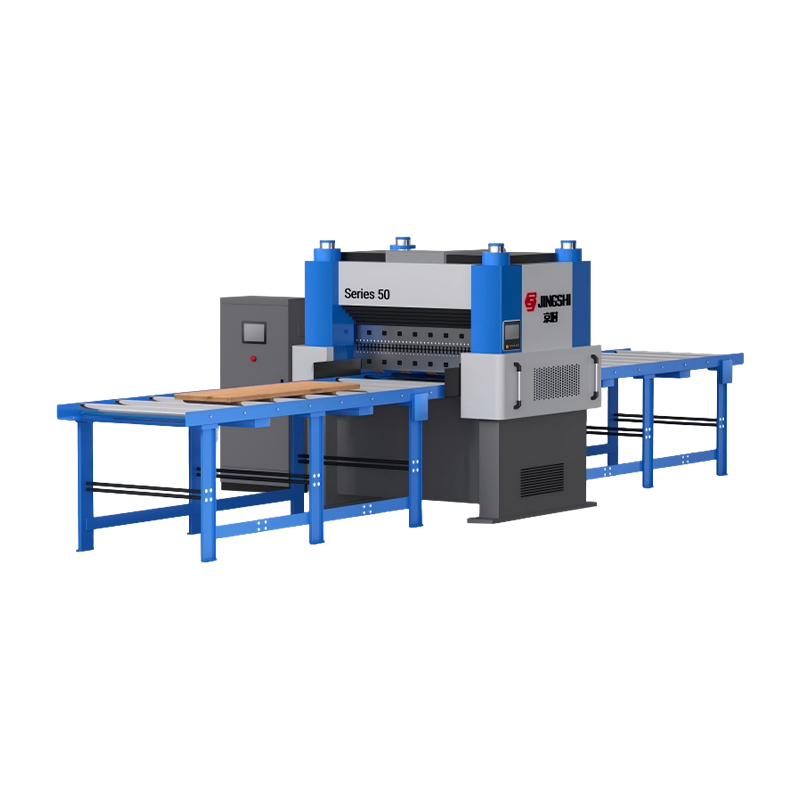 50-serien Fyrkolumn Hydraulisk Intelligent Precision Leveling Machine JingShi 50-serien hydraulisk utjämningsmaskin för 0,8-5 mm metallplåt. Har 4-kolumns styvhet intelligent kontroll för ±0,01 mm planhet. Begär en offert. Visa produkt →
Det som är viktigt i praktiken är repeterbarhet. Receptlagring, tryckkorrigering med sluten slinga och stabilt hydrauliskt beteende låter samma jobb köras måndag morgon och fredag kväll med samma resultat, vilket är precis vad en automatiserad linje nedströms kräver.
Från spole till färdig del: Automatisering över hela linjen
När utjämningen väl är under kontroll är det naturliga nästa steget att koppla den till processerna runt den. En spolbehandlingslinje har vanligtvis en av tre former. De första spolarna och nivåerna lindas före lasersläckning, vilket ger platta ämnen eller färdiga profiler direkt från spolen. Den andra rullar ut, utjämnar och matar till en sax för klippning till längd, där noggrannhet vid stopp och konsistens i matningen är hela spelet. Den tredje kombinerar avspolning, nivellering, servomatning och stansning i ett synkroniserat system.
Laserblankningsarrangemanget passar butiker som vill skära ut det separata blankningssteget, medan en cut-to-length-konfiguration passar operationer som kräver kontrollerade längder med en ren, platt kant. Båda är beroende av att utjämnaren och mataren håller med varandra, eftersom ett platt ark som kommer i fel ögonblick fortfarande är en dålig del.
För högvolymstansning bygger vi ett tre-i-ett servomatningssystem som länkar avspolning, utjämning och matning med pressen. Servomatningen sköter timingen, nivelleringen sköter planheten och pressen ser material som beter sig på samma sätt vid varje slag.
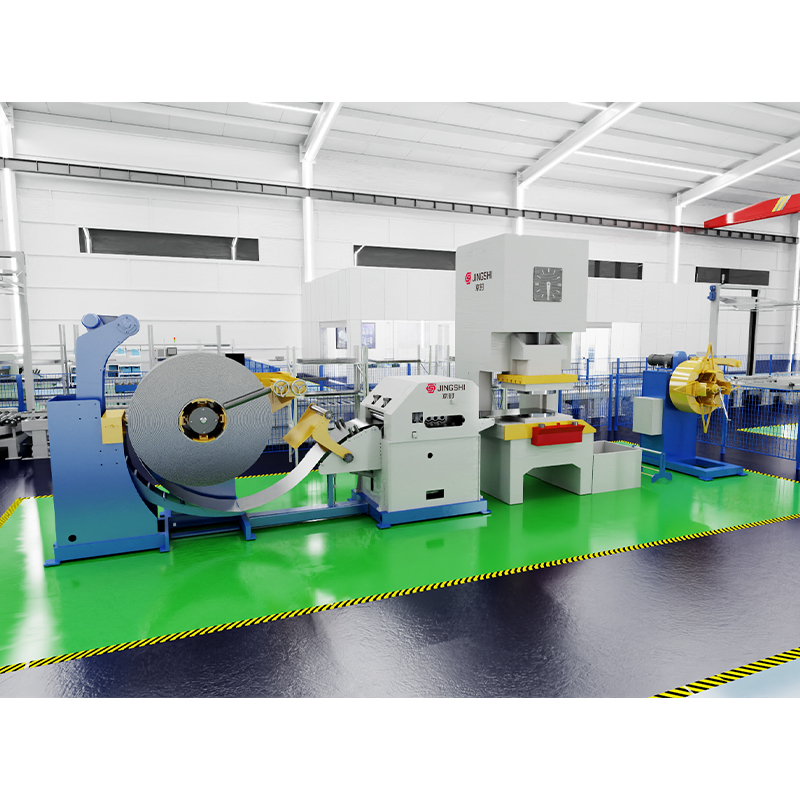 Höghastighetsavspolare Rightener Feeder Stanslinje (3-i-1 servomatningssystem) Effektivisera din metallstämplingsprocess med precisionsautomation Konstruerad för modern tillverkning, vår 3-i-1 decoiler-riktlinjematare integrerar ... Visa produkt →
Om du fortfarande jämför konfigurationer, vår coil processing line köparens guide går igenom skillnaderna mellan skärning, skärning i längd och pressmatning så att du kan matcha raden till din beställningsmix snarare än till en katalogsida.
The Last Meter: Hanteringsautomation som skyddar delen
Hantering är där de flesta skador och de flesta repor inträffar. Plåt är besvärlig, tung och oförlåtande, och en del som just har jämnats till en snäv specifikation kan förlora det värdet i samma ögonblick som den släpas över ett stålbord eller tappas på en stapel.
Vi närmar oss detta med en rad alternativ snarare än ett svar. Motorstyrda manipulatorer, tillgängliga i fasta, mobila och upphängda versioner, tar tyngden av ett arbetsstycke medan operatören har kontroll över positioneringen. Fjäderkranar och vikarmskranar täcker fasta arbetsstationer och mobila lyftuppgifter. Vakuumlyftare hanterar de delar som aldrig bör vidröras för hand, från påsar och kartonger till fat, plåt och glas.
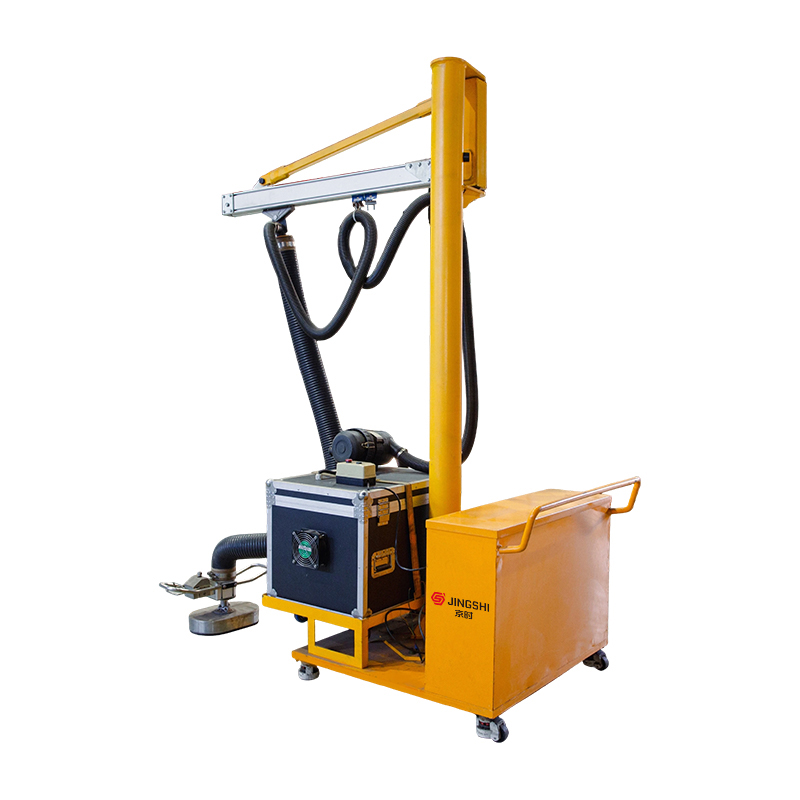 Mobil sugkoppslyftmaskin Att flytta tunga laster mellan flera arbetsstationer bör inte innebära att hela maskininställningen flyttas varje gång. JINGSHI mobila sugkoppslyftmaskin är byggd på... Visa produkt →
Urvalsfrågan är enkel: vad som lyfts, hur ofta och hur mycket ytskador är oacceptabelt. Svara på dessa tre och utrustningstypen väljer vanligtvis sig själv.
Att välja rätt nivå av automatisering för din butik
Automatisering är sällan ett allt-eller-inget-beslut. De flesta framgångsrika projekt börjar med en flaskhals och växer därifrån, vilket håller kapitalrisken låg och låter teamet lära sig i en hanterbar skala.
- Kartlägg processen och hitta den verkliga begränsningen. Det är ofta inte maskinen alla klagar på, utan steget precis före eller efter.
- Kvantifiera den nuvarande kostnaden för problemet i skrot, omarbetning, övertid och långsam genomströmning, så att investeringsfallet vilar på siffror snarare än visningar.
- Kontrollera materialet, inte bara maskinen. Tjockleksintervall, sträckgräns, spolvikt och planhetsspecifikationen avgör om en given utjämnare eller matare är lämplig.
- Planera gränssnittet mellan maskiner tidigt. Matningshöjd, linjehastighet och signalhandslag orsakar fler idrifttagningsfördröjningar än mekanisk installation.
- Bekräfta support innan du skriver under. Reservdelstillgänglighet, fjärrfelsökning och operatörsutbildning avgör hur mycket av den utlovade prestandan du håller under år tre.
Vad du kan förvänta dig efter att raden sänds live
Varje maskin som vi skickar testas innan den lämnar fabriken, inklusive kontroller av planhetsnoggrannhet, lasttestning under produktionsförhållanden och bullerutvärdering. Den rutinen finns för att en utjämnare som fungerar bra i en tom verkstad och beter sig annorlunda under full belastning inte är redo att lämnas till en kund.
Idrifttagning är också där vanor bildas. Operatörer måste förstå vad styrsystemet korrigerar, inte bara vilka knappar som ska tryckas på, eftersom en väldesignad linje fortfarande är beroende av att folk märker när något förändras. Recepthantering, rutinunderhåll och att veta vilka reservdelar som ska hållas på hyllan är det som håller prestanda stabil långt efter att installationspersonalen har åkt hem.
Byggnadsautomation runt stall, platt plåt
Automatisering inom metallbearbetning fungerar bäst när den bygger på utrustning som redan är exakt. Styrsystem kan koordinera maskiner, men de kan inte korrigera en plåt som aldrig var korrekt nivellerad. Den tron formar allt vi designar, från individ hydrauliska precisionsnivelleringsmaskiner för att färdigställa spolbearbetningslinjer och lyftutrustningen som omger dem.
Om du planerar en ny linje eller försöker fixa en som aldrig riktigt når målet, tittar våra ingenjörer gärna på ditt material, dina toleranser och din beställningsmix och berättar sedan ärligt hur mycket automatisering din process kan absorbera idag.