JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
Gå in på valfritt golv för behandling av spolen och du kan berätta mycket om funktionen genom vad som händer efter att spolen har lossats. En multi-cut blanking linje är en av de tillgångar som tyst ändrar rytmen för hela anläggningen. Istället för att en remsa matar en sax, tar linan en masterspole, skär den i flera smalare remsor, jämnar till dessa remsor och klipper dem till längd, ofta staplar de färdiga ämnena i en kontinuerlig passage. För tillverkare som köper spolar i ton och skickar delar i stycke är den skillnaden praktisk, inte akademisk.
Om du jämför utrustningsalternativ eller försöker avgöra om en multi-cut-linje hör hemma i din nästa expansion, handlar de användbara frågorna inte bara om hastighet. De handlar om breddomfång, planhet, växling, skrot och hur linjen passar materialet och personerna som ska köra det.
Vad är en Multi-Cut Blanking Line?
En multi-cut blanking linje, ibland kallad en multi-blanking linje, kombinerar två operationer som ofta är separata: skärning till bredd och skärning till längd. Masterspolen monteras på en avrullare, gängas genom ett skärhuvud, dras genom en niveller och matas till en sax eller liknande avskärning. Eftersom skärhuvudet delar upp spolen i flera remsor, kan linjen producera flera ämnen över spolens bredd i samma slag. Det är den "multi" delen, och det är där mycket av genomströmningsfördelen kommer ifrån.
Det är inte bara en linje med extra knivar. Linan måste hantera remsspänning, breddtolerans, grader, skrotborttagning och staplingskvalitet över varje remsa på en gång. En smal remsa på ytterkanten beter sig annorlunda än en bred remsa i mitten. Bra linjedesign står för det från den första nyprullen till staplaren, och kontrollsystemet måste hålla hela banduppsättningen i rörelse som en koordinerad process.
En typisk linje inkluderar en avrullare, skalare och nedhållare, nyprullar, skärhuvud, skrotupprullare eller hackare, nivellerare, slinggrop, servomatning, skjuvning, utloppstransportör och staplare. Det exakta arrangemanget varierar beroende på material, bredd, tjocklek och den ytkvalitet som kunden behöver.
Hur linjen fungerar, steg för steg
- Laddning och avrullning av spole. Masterspolen laddas, öppnas och matas in i ledningen. Avrullaren måste hålla jämn spänning när spolens diameter ändras.
- Klyvning till bredd. Roterande knivar skär hela spolbredden till de önskade remsbredderna. Knivavstånd och överlappning är inställda för materialtjocklek och kvalitet.
- Skrothantering. Kantklippning och eventuellt kasserat smalt skrot lindas, hackas eller transporteras bort så att de inte stör remsbanan.
- Utjämning. Remsorna passerar genom en precisionsutjämnare som tar bort spoluppsättning, armborst och kantvåg innan skärning. Planhet här påverkar skärlängden, stapelns kvalitet och nedströms formning.
- Slinga och mata. En slinga eller ackumulator isolerar den kontinuerliga skärningsprocessen från skjuvningens start-stoppverkan. Servomatningen mäter varje längd exakt.
- Kapning till längd. En klippning eller liknande avskärning ger ämnets längd. Snittet måste vara fyrkantigt, gradkontrollerat och repeterbart över alla remsor.
- Stapling. Färdiga ämnen transporteras och staplas på ett sätt som skyddar ytor, håller räkningen korrekt och gör stapeln lätt att ta bort.
- Kontroll och omställning. Receptinställningar, knivinställningar, matningslängd och staplarjusteringar avgör hur snabbt linjen flyttas från ett jobb till nästa.
Multi-Blanking vs. Standard skär-till-längd
De två linjetyperna överlappar varandra, men de löser olika produktionsproblem. En standardlinje med skärning till längd är ofta det enklare svaret när jobbet är en bredd åt gången och växlingshastigheten har större betydelse än uteffekt per spole. En multi-cut linje tjänar sin plats när samma spole kan ge flera säljbara bredder eller när blank volym är tillräckligt hög för att motivera den extra skärningsinställningen.
| Omtanke | Standard Cut-to-Length | Multi-Cut Blanking Line |
|---|---|---|
| Primär ingång | En master coil bredd | En masterspole skär upp i flera remsor |
| Utgång per cykel | En remsa, en klipplängd | Flera remsor och flera ämnen över hela bredden |
| Breddförändringar | Vanligtvis en ny spole eller kantlist | Skäruppsättning och knivbyten |
| Verktygsfokus | Utjämnare, mata och klippa | Klyvhuvud, utjämnare, matning, klippare och staplare |
| Bäst passform | Enkla enkelbreddskörningar och frekventa byten | Högvolymämnen och flera bredder från en spole |
| Byte uppmärksamhet | Lägre installationskomplexitet | Mer installationsdisciplin, men högre effekt per spole |
Rätt val beror oftast på orderboken. Om de flesta jobben är en bredd och korta serier, kan en konventionell linje hålla anläggningen mer flexibel. Om samma material kan delas upp i flera färdiga bredder eller mata flera nedströmsceller, kan multi-cut-metoden minska hanteringen och öka spolutnyttjandet.
Där Multi-Cut Blanking lönar sig
Multi-cut blanking är mest användbart när det färdiga ämnet är rektangulärt eller när en nedströms press eller laser trimmer den slutliga formen. Det handlar mindre om att skapa komplexa konturer och mer om att förvandla spolen till plana, exakta, staplade ämnen i snabb takt. Det passar ett brett utbud av metallbearbetningsoperationer, inklusive bil- och motorcykeldelar , hiss och arkitektoniska komponenter, elskåp, jordbruksmaskiner, sågblad och precisionsstämpling.
I många av dessa anläggningar matar blankningslinjen en press, en lasercell eller en formningsoperation, så planhet och konsekvent stapelhöjd spelar lika stor roll som råhastighet. Ett ämne som är något långt men platt kan fortfarande fungera bra. Ett ämne som har rätt längd men som bär kantvåg eller armborst kan orsaka felmatningar, dålig passning och extra omarbetning nedströms. Det är därför utjämning förtjänar lika mycket uppmärksamhet som skärhuvudet.
Vad du ska titta efter när du anger en linje
Linjestorleken börjar med spolen, inte broschyren. Innan du jämför hastigheter, definiera det materialområde du faktiskt tänker köra och den kvalitetsstandard som det färdiga ämnet måste uppfylla. En lina som är överdimensionerad för arbetet kan vara lika frustrerande som en för liten.
- Spolens bredd, tjocklek och sträckgräns. Kontrollera hela intervallet, inte bara mittpunkten. Tyngre eller högre hållfasta material påverkar knivens belastning, nivelleringskraft och skjuvkapacitet.
- Antal snitt och remsbredder. Kontrollera att skärhuvudet kan hantera den smalaste remsan du planerar att producera och att skrotborttagningen är anpassad till trimvolymen.
- Utjämningsförmåga. Utjämnaren bör anpassas till remsans bredd, tjocklek och planhetsstandarden. Fler rullar och exakt justering hjälper till med tunt material och högkvalitativt arbete.
- Skärtyp och klippkvalitet. Bestäm om en rak sax, flygande sax eller annan avskärningsmetod passar kraven på grader och fyrkantighet.
- Stapling och ytskydd. En snabb linje som markerar den övre ytan eller ger ojämna staplar är inte riktigt produktiv.
- Byte och knivuppställning. Fråga hur lång tid en breddändring tar, vilka verktyg som krävs och om inställningar kan lagras som recept.
- Kontroller och säkerhet. Gängning, åtkomst till knivar, skydd och operatörens synlighet bör övervägas tidigt, inte efter installationen.
Kvalitetskontroller som är viktiga på golvet
På en multi-cut linje är kvalitet en kedja. En svag länk dyker upp vid staplaren. En praktisk inspektionsrutin täcker vanligtvis bandbredd, gradhöjd, planhet, skärlängd, rätvinklighet och yttillstånd. Kontrollera de första ämnen efter installationen, prova sedan med ett definierat intervall när spolen rinner ner.
- Breddtolerans. Mät flera remsor över spolen, inte bara mittremsan.
- Grad och kantkvalitet. Titta på både slitskanter och skurna kanter. Slöa knivar eller felaktigt utrymme dyker snabbt upp.
- Flathet. Kontrollera om det finns spoluppsättning, armborst, kantvåg och mittspänne efter nivellering och igen efter kapning.
- Klipplängd och fyrkantighet. En konsekvent längd är användbar endast om snittet är kvadratiskt och stapeln är sann.
- Ytans skick. Se upp för rullmärken, repor och hanteringsskador, särskilt på synliga eller målade delar.
- Stackkvalitet. Räkning, justering och interfoliering påverkar hur ämnen beter sig vid nästa operation.
Integration med utjämnings- och nedströmsverksamhet
Utjämning är inte en sidoanteckning på en blanklinje med flera skär. Om remsorna bär spoluppsättning eller kantvåg in i skjuvningen, kan skärlängden vara rätt medan ämnet fortfarande går sönder nedströms. Utjämnaren bör vara dimensionerad för hela bandbredden och det tunnaste till tjockaste området du planerar att köra, med tillräckligt med rullstöd och justering för att hantera de material du faktiskt köper.
För en konventionell layout för decoiler-riktare-matare är vår högprecisions CTL-linje en användbar referens när jobbet kräver noggrann matning och klippning till längd istället för skärning med flera remsor.
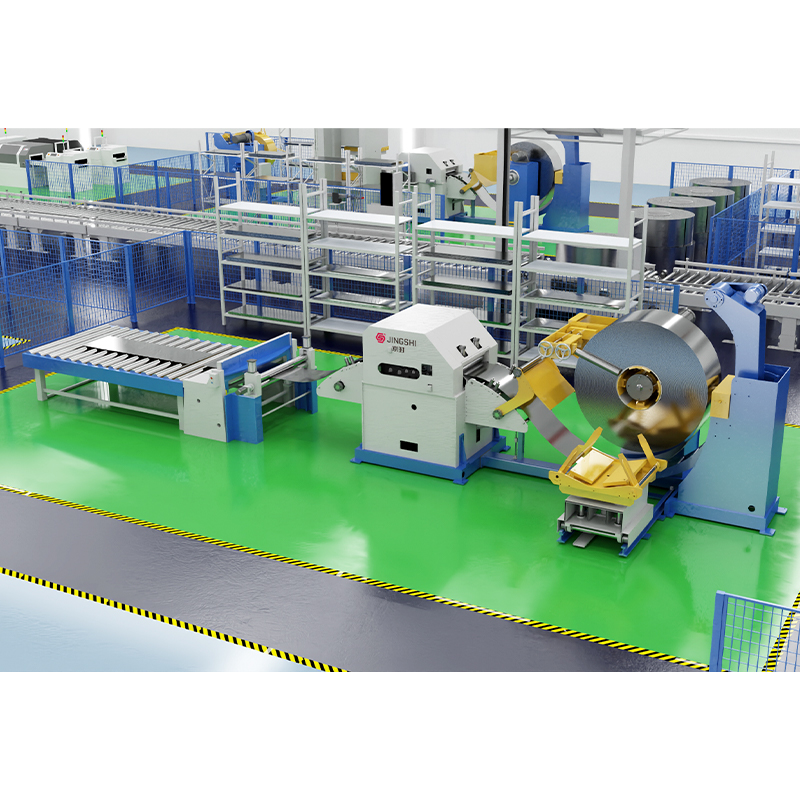 Högprecisionsavspolningsriktare matare skär-till-längd linje För konventionella spolmatade layouter som kräver noggrann matning och klippning, kombinerar denna integrerade linje avrullning, nivellering, servomatning och klippning till längd. Visa produkt →
När släcklinjen matar en lasercell istället för en mekanisk skjuvning, ändras processfönstret. Kantkvalitet, planhet och plåtpositionering blir ännu viktigare eftersom det inte finns något pressverktyg som absorberar små variationer. Om du fortfarande väger skjuvbaserad blankning mot laserskärning, denna guide till spolmatad lasersläckning går igenom processen och avvägningar.
För spolmatad laserblankning visar vår avspolnings-, nivellerings- och laserblankningslinje hur nivellering och skärning kan integreras utan en mekanisk skjuvning.
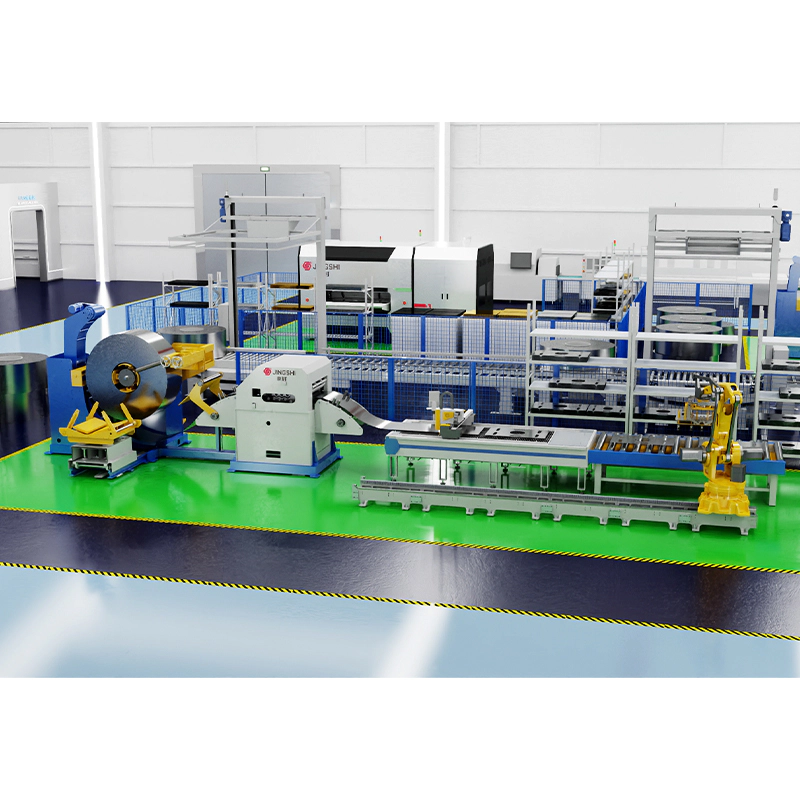 Avspolnings-, utjämnings- och laserblankningslinje För spolmatad laserblankning utan mekanisk skjuvning, integrerar denna linje avspolning, nivellering, servomatning, laserskärning och automatisk stapling för flexibel ämnesproduktion. Visa produkt →
Om nästa steg är stämpling måste linjen leverera konsekvent remsposition och matningslängd till pressen. En stanslinje med höghastighetsavspolare-riktare-matare med ett 3-i-1 servomatningssystem är ett sätt att ansluta spolhantering, nivellering och pressmatning i en kompakt layout.
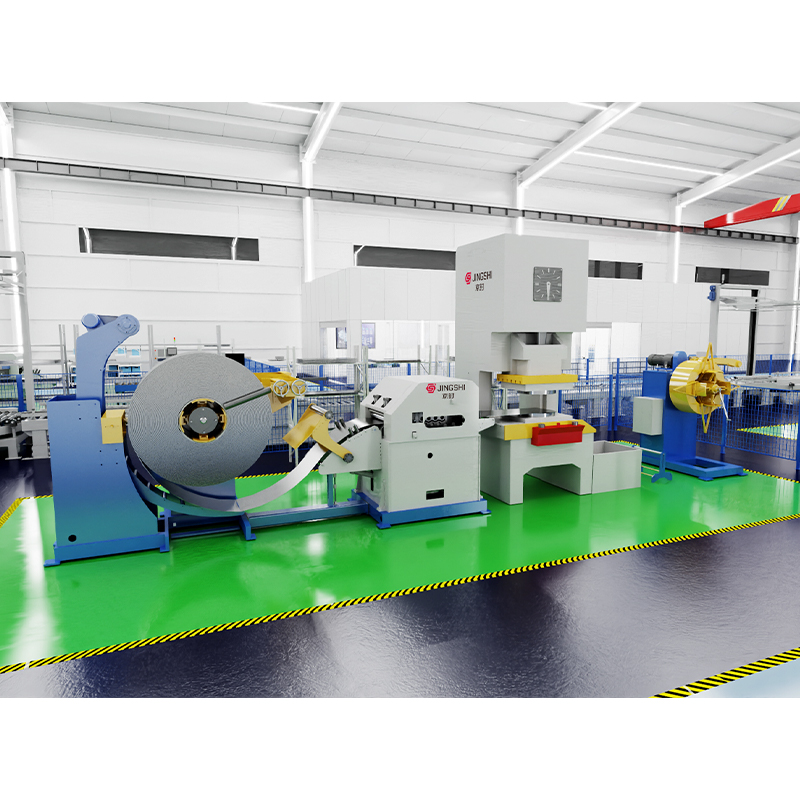 Höghastighets 3-i-1 Decoiler Plattriktare Matare Stanslina För att ansluta spolhantering, nivellering och pressmatning i en kompakt stämplingslayout, stöder denna 3-i-1 servolinje kontinuerlig stansning med exakt matningslängd. Visa produkt →
Ett praktiskt ord om layout och support
En multi-cut blanking linje är ett system, inte en lista över maskiner. De bästa resultaten kommer när stegen för spiral, skärning, utjämning, matning, skärning och stapling är utformade som en process och när operatörerna har utrymme att trä, inspektera, byta knivar och ta bort skrot på ett säkert sätt. Det är där erfarenhet på golvet spelar lika stor roll som utrustningsspecifikationen.
Om du planerar en ny linje eller ersätter en äldre process, börja med materialutbudet, ämnesstorlekarna och nedströmsoperationen. Dimensionera sedan linjen runt den verkligheten. En välmatchad flerskärningslinje kan förvandla en spole till färdiga ämnen med färre hanteringssteg och mer konsekvent planhet, men bara när breddintervallet, utjämningskvaliteten och växlingsrutinen är rätt för arbetet.