JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
Stålhantering behandlas ibland som ett enkelt transportproblem: lägg en plåt på en kran, flytta en spole med en gaffeltruck, mata en maskin. Alla som har spenderat tid på ett tillverkningsgolv vet bättre. En bunt tunn plåt kan böjas under sin egen vikt, en tung platta kan svänga om tyngdpunkten tolkas fel, och en spole kan skjuta i sikte eller öppna sig om utdelningen skyndas. Hanteringsbeslut visar sig också senare som repor, båge, vridning och inkonsekvent planhet.
Bra stålhantering kopplar samman tre saker: lasten, utrustningen och det processsteg som kommer härnäst. Det handlar mindre om att köpa den största lyftaren och mer om att matcha metoden till materialet, räckvidden, ytan och linjens rytm.
Kartlägg materialflödet innan du väljer utrustning
Innan du jämför kranar eller vakuumlyftare, gå vägen som en platta eller spole tar genom byggnaden. Var kommer den? Hur förvaras det? Är den skuren, utjämnad, stansad eller formad innan nästa drag? Varje förflyttning ger en chans till skada och en punkt där förarna måste nå, lyfta, vända eller placera en last för hand.
En enkel materialflödeskarta avslöjar ofta att det svåraste hanteringssteget inte är det tyngsta. Det kan vara ett tunt ark som böjer sig under suglyft, en stapel oljiga ämnen som glider eller en spole som måste placeras exakt på en avspolardorn. Tabellen nedan är en praktisk utgångspunkt för att matcha hanteringsmetoder till materialform.
| Materialform | Typisk hanteringsrisk | Vad ska verifieras |
|---|---|---|
| Tunt ark | Böjning, ytrepor, sugförlust | Täcktäckning, arkstyvhet, kantstöd |
| Tung tallrik | Tappad last, klämpunkter, överbelastning av kranen | Vikt, tyngdpunkt, lyftpunkter, nominell kapacitet |
| Spole | Kantskador, spoleöppning, osäker utdelning | Spole ID and OD, weight, mandrel capacity, floor space |
| Skär ämnen | Stackinstabilitet, olja, vassa kanter | Stapelhöjd, greppsätt, personlig skyddsutrustning |
Poängen är inte att skapa pappersarbete för varje rörelse. Det är för att identifiera var en universaltruck eller traverser är acceptabel och var en dedikerad lyftare, manipulator eller nivelleringssteg kommer att göra jobbet säkrare och mer repeterbart.
Säkra lyft börjar med lasten, inte lyftaren
Varje lyftredskap har gränser, och dessa gränser förändras med lastens form och tillstånd. En vakuumlyftare som fungerar bra på ren, platt, kallvalsad plåt kan kämpa på oljig, rostig eller porös plåt. Ett slingarrangemang som är stabilt för ett symmetriskt ämne kan vara osäkert för en svetsning utanför centrum. Den första frågan är alltid: vad exakt lyfts, och hur balanseras det?
Vikt, balans och fäste
Bekräfta lastvikten istället för att uppskatta den från en ritning. Kontrollera tyngdpunkten, speciellt för asymmetriska plattor och buntar. Använd märkta lyftpunkter, spridarbalkar där det behövs och fästen som är lämpliga för underlaget. Ett kranlastdiagram är inte ett förslag; det är gränsen mellan en kontrollerad lyft och en tappad last. För spolar måste dornen eller lyftmetoden stödja spolen utan att krossa kanter eller låta omslaget lossna.
Matcha greppet mot ytan
Vakuumlyftare är värdefulla för plåt, plåt och glas eftersom de lämnar den övre ytan klar och minskar manuell belastning. Men sugkoppar behöver tillräckligt med kontaktyta, en ren tätningsyta och en vakuumreserv eller säkerhetshållning vid strömavbrott. Operatörer bör testa greppet före varje lyft och veta vad de ska göra om lasten börjar glida. Där vakuum är olämpligt kan mekaniska klämmor, lyftbalkar eller en välplanerad kranlyft vara det bättre valet.
 Mobil sugkoppsvakuumlyftmaskin för upprepad hantering Vakuumlyftare på hjul med 360° roterande bom och modulärt sughuvud stöder en persons överföring av kartonger, påsar, fat, plåt och glas. Visa produkt →
För upprepad hantering vid en maskin eller monteringsstation kan en mobil vakuumlyftare eller en svängkran minska räckvidd, vridning och manuellt bärande. Utrustningen ska följa operatörens naturliga rörelse, inte tvinga operatören att arbeta runt utrustningen.
Planhetskontroll hör hemma i hanteringsplanen
Stål slutar inte att förändras när det lämnar spolen eller ställningen. Inre spänningar från valsning, kylning och tidigare bearbetning kan släppa när en del skärs, stansas eller laserskärs. Ett ark som ser platt ut på en pall kan böjas efter kapning, vilket orsakar inkonsekventa luckor vid pressen, dålig passning eller extra omarbetning. Därför är utjämning ofta en hanteringsfråga lika mycket som en kvalitetsfråga.
En precisionsutjämnare minskar båge, vridning och kantvågor genom att böja materialet genom kontrollerade rullar. Det gör nedströmsmatning mer förutsägbar och minskar den tid som operatörer lägger på att räta ut eller kassera delar. Urvalet bör baseras på materialkvalitet, tjockleksintervall, bredd, sträckgräns, erforderlig planhet och den linjehastighet som processen kan stödja. Om planhetstolerans inte har definierats, definiera den innan du jämför maskiner; annars är varje offert baserad på ett annat antagande.
För team som behöver en delad referens, denna guide till planhetstolerans av plåt är en användbar utgångspunkt för samtalet mellan produktions-, kvalitets- och utrustningsleverantörer.
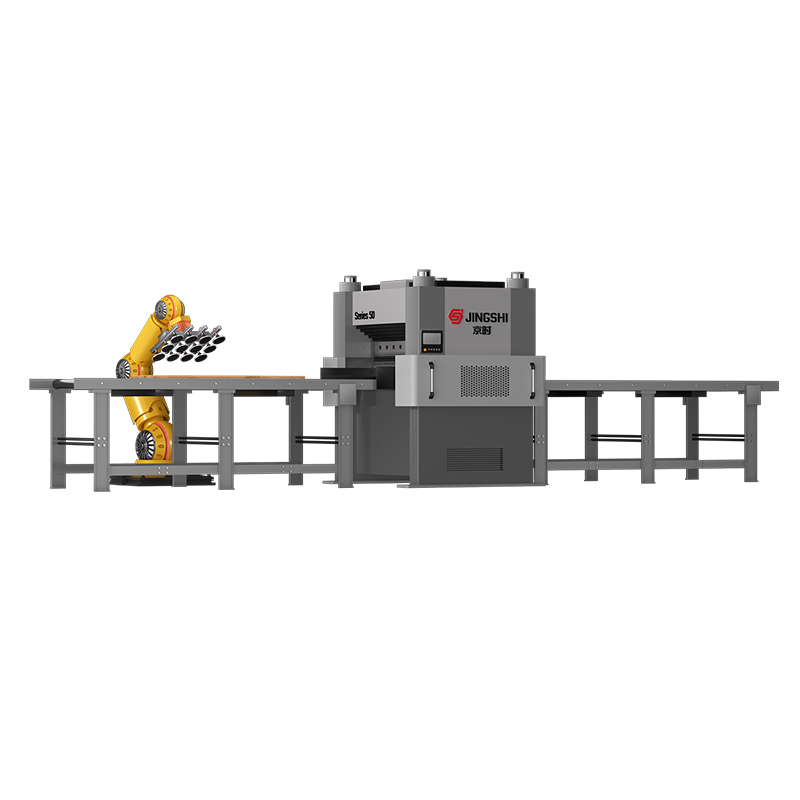
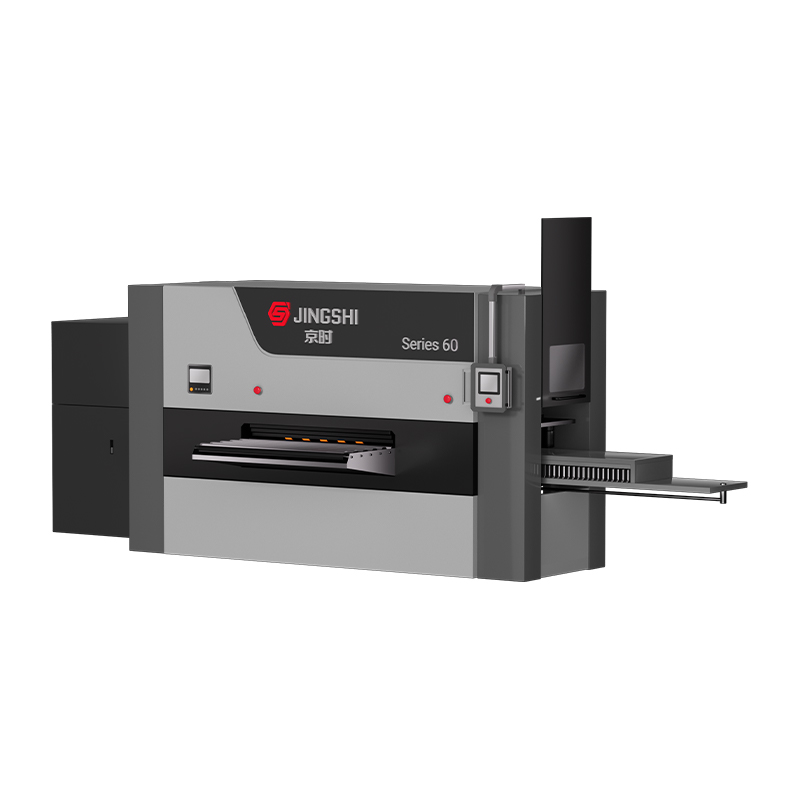
 Hydraulisk precisionsutjämningsmaskin med fyra kolumner för plåt Hanterar 0,8–5,0 mm ark med ±0,01–0,05 mm noggrannhet, 23 rullar och HMI-recept; bedöm passformen med linjebelastning, matning och nedströmsflöde. Visa produkt →
Enligt vår erfarenhet kommer de mest stabila resultaten när utjämnaren specificeras som en del av hela flödet: hur plåten laddas, hur den matas, hur den mäts och hur den flyttar till nästa station. En maskin som presterar bra i ett isolerat test men som inte passar linjerytmen kommer snart att bli en flaskhals.
Spolehantering: tänk från decoiler till första kapning
En spole är inte bara ett tungt paket. Den lagrar energi, och den energin måste kontrolleras under laddning, gängning och utdelning. Decoilern, plattången, mataren, öglan och skär- eller stansstationen bildar ett system. Om ett element är underdimensionerat eller dåligt synkroniserat kan linjen markera ytan, tappa registreringen eller skapa slack som utsätter operatörerna för risk.
Linjesynkronisering är viktigare än rubrikhastighet
En spollinje som går snabbare än pressen eller lasern kan skapa stopp-start-matning och inkonsekvent detaljkvalitet. En linje som är för långsam kan tvinga fram onödig manuell hantering mellan operationerna. Det praktiska målet är ett jämnt, kontinuerligt flöde i den takt nedströmsprocessen kan acceptera. Det innebär att man kontrollerar spolens vikt och ytterdiameter, dornkapacitet, riktningsvalsdiameter, matningsnoggrannhet, slingkontroll och det utrymme som behövs för underhållsåtkomst.
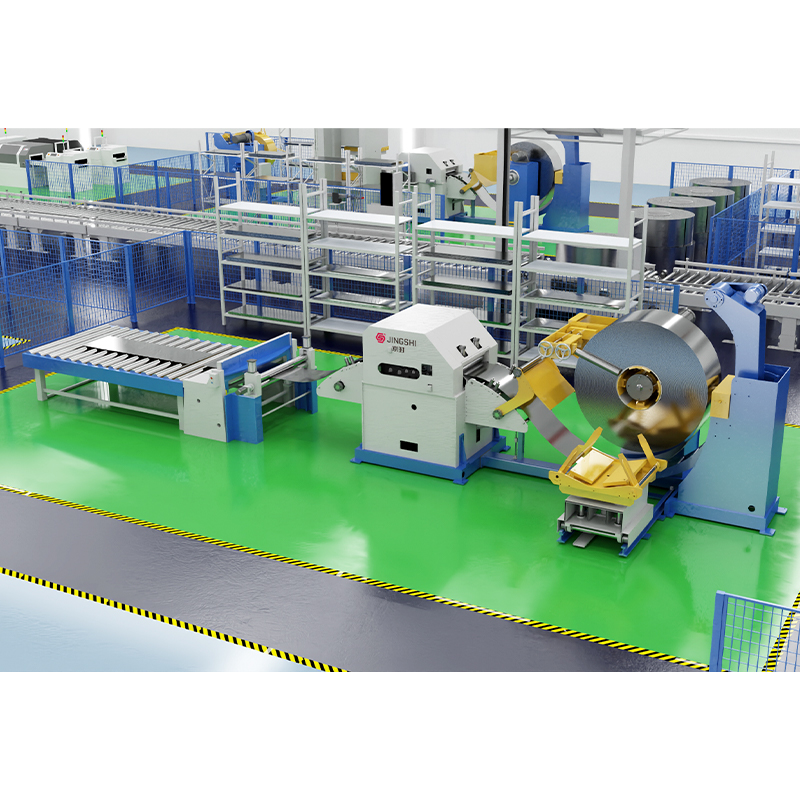 High Precision Decoiler Plattång matare och längdlinje Integrerar upprullning, utjämning, servomatning och klippning för aluminium och rostfritt spole; kontrollera spolvikt, matningsnoggrannhet, loopkontroll och presslinjerytm. Visa produkt →
För fordons- och precisionsstämplingsarbete behöver spolhantering ofta stödja snäva toleranser och hög repeterbarhet. Applikationskraven kan skilja sig ganska mycket från en allmän tillverkningsbutik, så det hjälper att granska applikation för bil- och motorcykeldelar krav tidigt, innan linjelayouten är fixerad.
Lyftutrustning runt linjen
Ingen enskild lyftanordning täcker varje stålhanteringsuppgift. Trafikkranar är effektiva för långa resor och tunga laster. Jibbkranar ger snabb täckning i en arbetscell. Vikarmskranar kan nå in i områden där en standardfock är besvärlig. Motorstyrda manipulatorer hjälper en operatör att placera en del utan att ta hela vikten. Vakuumlyftare hanterar plåt, tallrik och andra icke-porösa ytor när kopparrangemanget matchar belastningen.
Välj efter räckvidd, golvyta och frekvens
- Använd en fristående kran eller vikarmskran när arbetsområdet behöver lokal täckning utan att uppta en permanent kranbana.
- Använd en väggmonterad fock där golvytan är liten och räckvidden kan stödjas av byggnadskonstruktionen.
- Använd en manipulator för upprepade positionerings-, svarv- eller monteringsuppgifter där operatören måste styra delen för hand.
- Använd en vakuumlyftare när underlaget är lämpligt och prioriteringen är att hålla plåtens ovansida ren och undvika märkning.
Layout är en del av urvalet. En lyftare som blockerar en gång, tvingar operatörer att gå baklänges eller inte kan nå förvaringsstället kommer att förbigås under produktionstryck. Markera upptagnings- och nedsättningszonerna, håll färdvägen fri och se till att kontrollhandtaget är åtkomligt från en naturlig stående position.
Dagliga vanor som skyddar människor och material
Enbart utrustning gör inte stålhantering säker. Det gör rutinerna kring utrustningen. En kort kontroll före skiftet och en tydlig lyftplan förhindrar många av de problem som leder till skador eller skadat material.
- Inspektera selar, krokar, kedjor, sugkoppar, slangar och kontrollhängen innan det första lyftet.
- Bekräfta lastvikten och balansen, speciellt när en platta eller spole har kapats eller buntats om.
- Testa vakuumgreppet och kontrollera att vakuummätaren håller stadigt innan lasten flyttas.
- Håll händer, fötter och löst sittande kläder borta från klämpunkter och färdvägar.
- Använd kantskydd och korrekt stapling så att lagrat material inte förskjuts eller faller.
- Stanna och rapportera ovanligt ljud, drift, slak eller ytskador istället för att arbeta runt det.
Träningen bör innehålla vad man inte ska lyfta samt hur man lyfter. Operatörer behöver behörighet att pausa ett jobb när lasten ser instabil ut eller tillbehöret inte är lämpligt. Den kulturen är mer värdefull än någon enskild utrustning.
Att välja en stålhanteringspartner
Det bästa leverantörssamtalet börjar med materialet och processen, inte en katalogsida. Ta med tjockleksintervall, spolstorlek, delstorlek, planhetskrav, linjehastighet och tillgängligt golvyta. Fråga hur lyftmetoden kommer att integreras med nivellerings- eller spollinjen, hur operatörer kommer att utbildas och vilka reservdelar och servicestöd som finns tillgängliga efter idrifttagning.
En praktisk partner kommer att be att få se vägen stålet tar och pekar ut var en enklare metod kan räcka. Det är det tillvägagångssätt vi föredrar: lös hanteringsproblemet vid den punkt där det faktiskt inträffar, oavsett om det är ett lyftredskap, en nivellerare eller en koordinerad spollinje. När lasten, maskinen och människorna betraktas tillsammans blir stålhanteringen mer än rörelse. Det blir en kontrollerad, repeterbar del av produktionen.